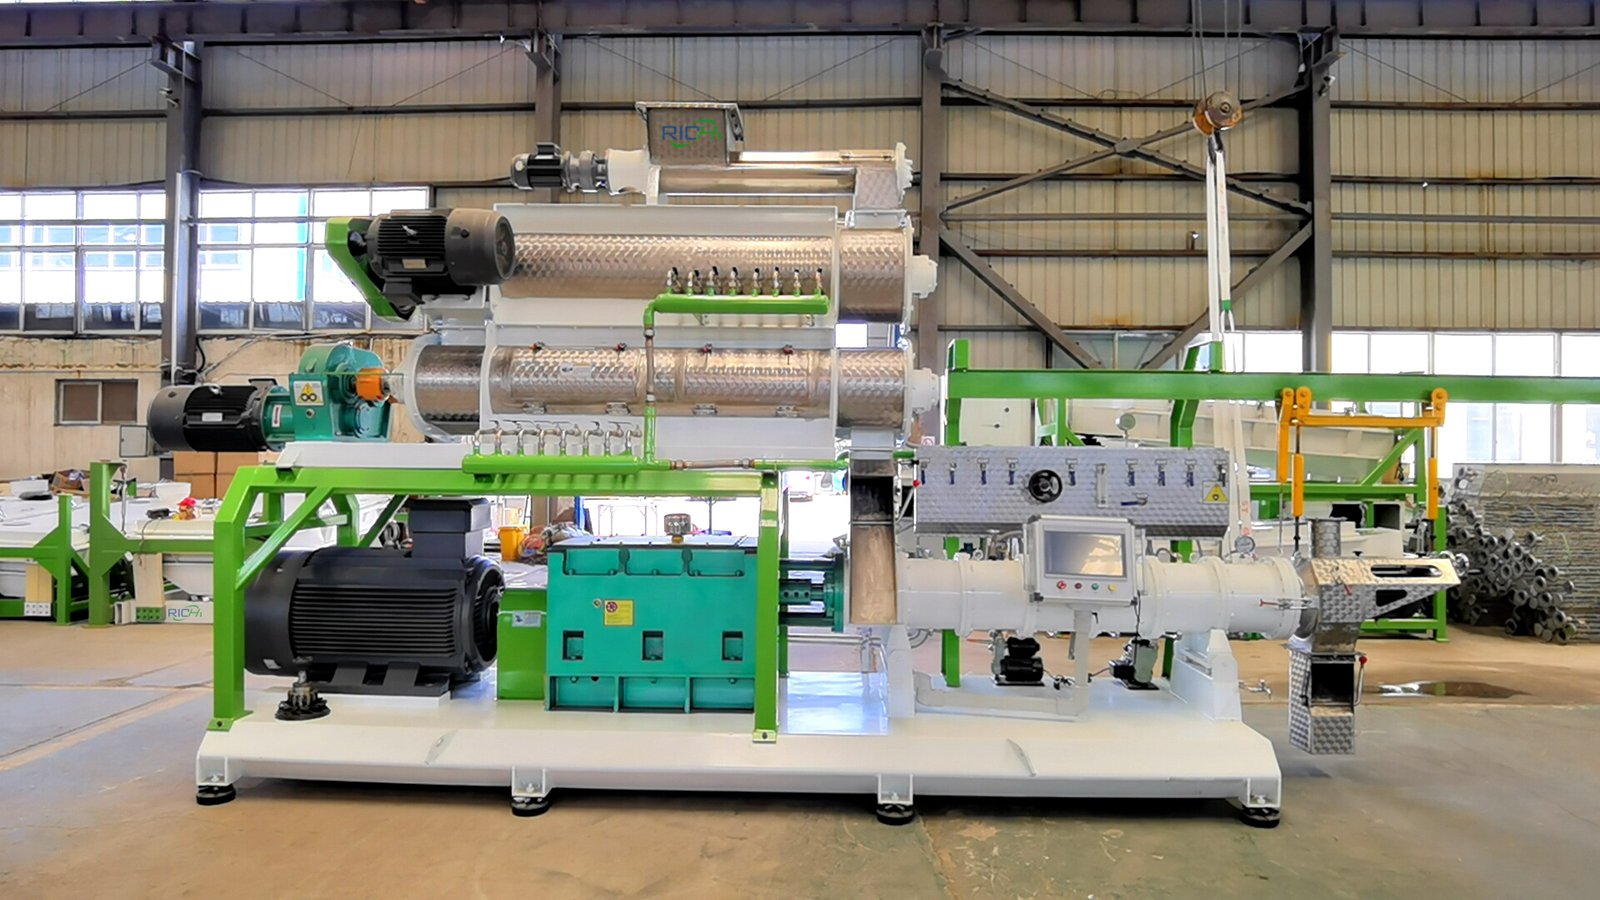
Diseño de la Matriz y Relación de Expansión del Pellet
La matriz extrusora, la abertura con forma por la que se fuerza la pasta de alimento cocido al final del barril de extrusión, determina el diámetro del pellet y, a través de la caída de presión que experimenta el material al salir, cuánto se expande el pellet a medida que el vapor atrapado se convierte en vapor instantáneamente al liberarse la presión, una expansión física que establece directamente la densidad y porosidad final del pellet y, por lo tanto, si un alimento flota, se hunde lentamente o se hunde rápidamente. El diámetro del orificio de la matriz establece el tamaño nominal del pellet para una especie y etapa de vida dadas, pero la relación entre la geometría de la matriz y el tamaño final del pellet no es puramente mecánica, ya que el grado de expansión post-matriz significa que el diámetro real del pellet terminado es consistentemente mayor que el propio orificio de la matriz, lo que requiere que los molinos tengan en cuenta el comportamiento de expansión específico de la formulación en lugar de asumir que solo el tamaño de la matriz dicta el tamaño final del producto. El desgaste de la matriz por el contacto abrasivo y de alta presión continuo con la pasta de alimento agranda progresivamente el diámetro del orificio y rugosiza la superficie de salida, cambiando gradualmente el tamaño y la textura superficial del pellet incluso sin cambios en ninguna otra configuración del proceso, razón por la cual la condición de la matriz se rastrea como un elemento de mantenimiento específico de piezas de desgaste en lugar de asumirse constante durante toda la vida útil de la matriz. La composición de la formulación interactúa directamente con el rendimiento de la matriz: las formulaciones con mayor contenido de grasa reducen la expansión alcanzable (la grasa suprime el mecanismo de expansión por vaporización instantánea), lo cual es una de varias razones por las que las dietas marinas y para salmónidos con alto contenido de grasa están diseñadas para pellets más densos y menos expandidos, y por qué se prefiere el recubrimiento al vacío en lugar de la inclusión de grasa antes de la extrusión cuando se debe cumplir con una especificación de pellet flotante y más expandido para una formulación con mayor contenido de grasa.