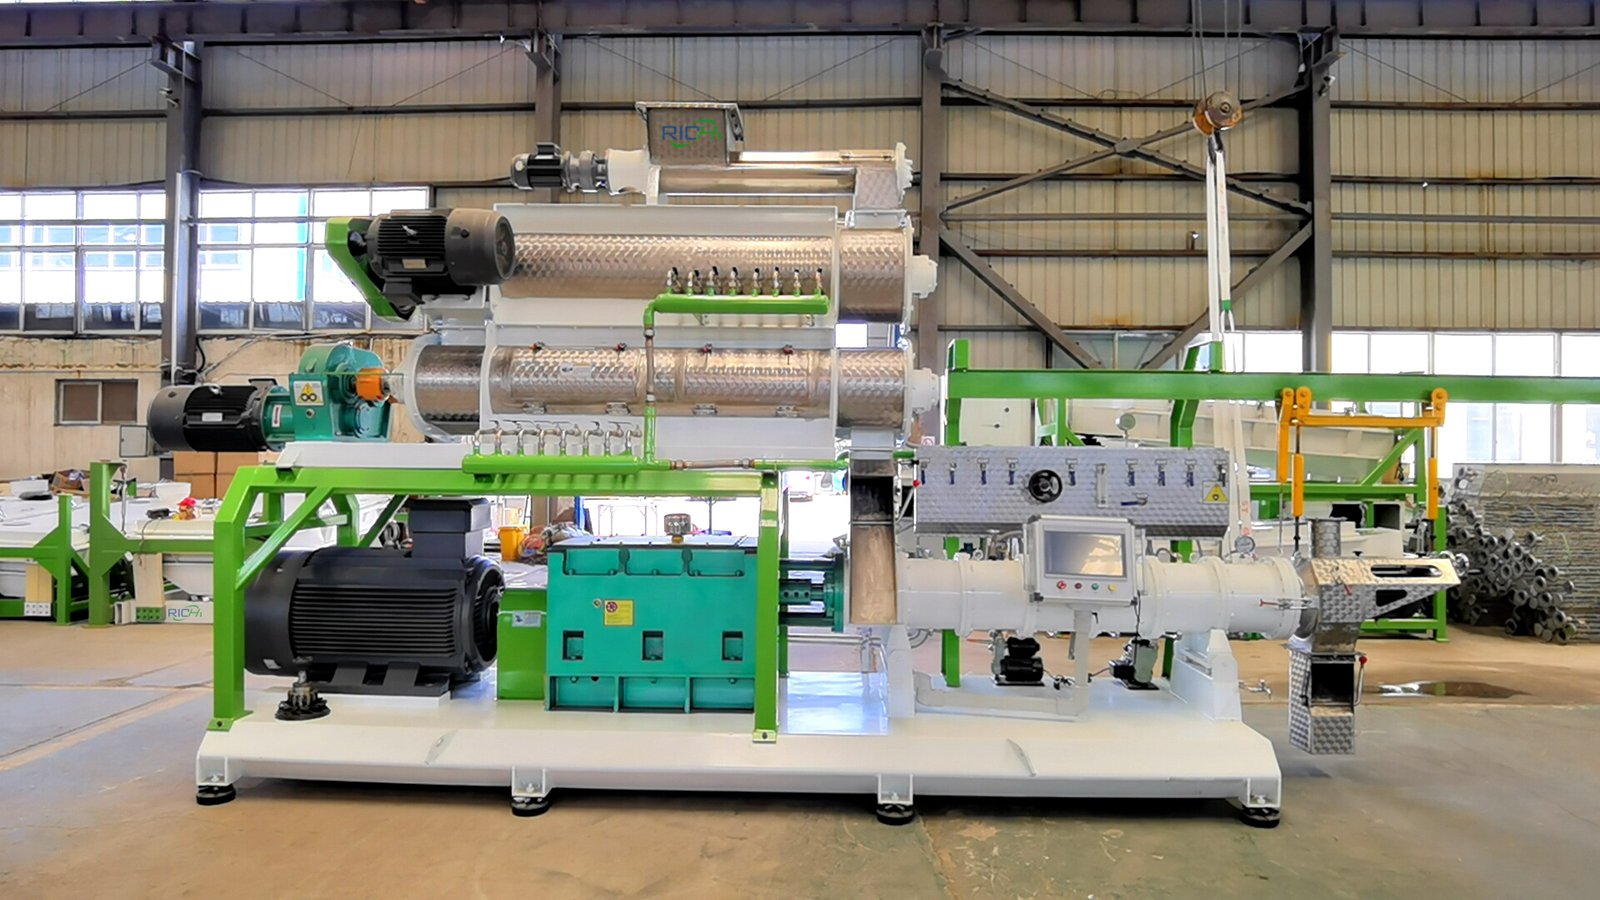
Conception de la filière et taux d'expansion des granulés
La filière de l'extrudeuse, l'ouverture profilée à travers laquelle la pâte d'aliment cuite est forcée à l'extrémité du fourreau d'extrusion, détermine le diamètre du granulé et, par la chute de pression subie par le matériau à la sortie, le taux d'expansion du granulé lorsque la vapeur piégée se transforme instantanément en gaz lors de la décompression. Cette expansion physique définit directement la densité et la porosité finales du granulé, déterminant ainsi si l'aliment flotte, coule lentement ou coule rapidement. Le diamètre de l'orifice de la filière définit la taille nominale du granulé pour les besoins d'une espèce et d'un stade de vie donnés, mais la relation entre la géométrie de la filière et la taille finale du granulé n'est pas purement mécanique, car le degré d'expansion post-filière signifie que le diamètre réel du granulé fini est systématiquement plus grand que celui de l'orifice, obligeant les usines à prendre en compte le comportement d'expansion spécifique à la formulation plutôt que de supposer que la taille de la filière dicte seule la taille du produit final. L'usure de la filière due au contact abrasif continu à haute pression avec la pâte augmente progressivement le diamètre de l'orifice et rend la surface de sortie rugueuse, modifiant graduellement la taille et la texture du granulé même sans changement des autres paramètres de processus. C'est pourquoi l'état de la filière est suivi comme un élément d'entretien spécifique lié à l'usure plutôt que considéré comme constant sur toute sa durée de vie. La composition de la formulation interagit directement avec les performances de la filière : les formulations à haute teneur en matières grasses réduisent l'expansion réalisable (la graisse supprime le mécanisme d'expansion par flash de vapeur), ce qui explique en partie pourquoi les régimes alimentaires riches en graisses pour les espèces marines et les salmonidés sont conçus pour obtenir des granulés plus denses et moins expansés, et pourquoi l'enrobage sous vide est préféré à l'inclusion de graisse avant extrusion lorsqu'une spécification de granulé flottant et plus expansé doit être respectée pour une formulation riche en graisses.