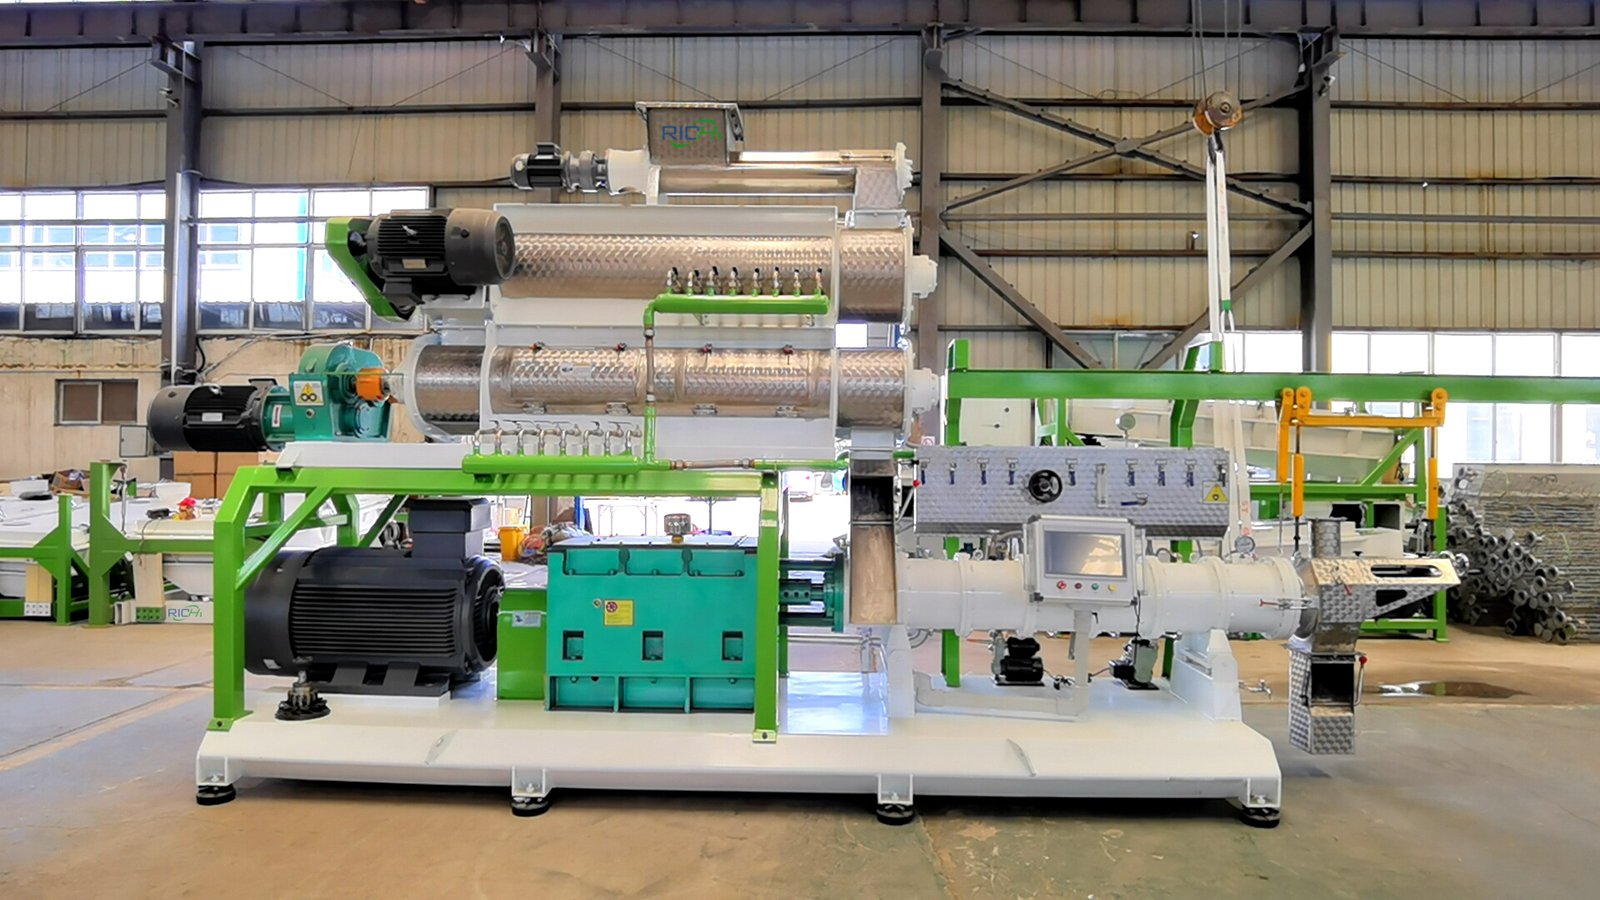
金型設計とペレット膨張率
押出機のダイ(押出バレル端部で調理された飼料マッシュが押し出される成形された開口部)は、ペレットの直径を決定し、材料が排出される際に経験する圧力降下を通じて、閉じ込められた蒸気が圧力が解放された瞬間に蒸気に変化する際にペレットがどれだけ膨張するかを決定します。この物理的な膨張は、最終的なペレットの密度と多孔性を直接設定し、それによって飼料が浮くか、ゆっくり沈むか、速く沈むかを決定します。ダイの穴の直径は、特定の種とライフステージに必要なペレット寸法の公称ペレットサイズを設定しますが、ダイの形状と最終的なペレットサイズの関係は純粋に機械的なものではありません。ダイ後の膨張の程度により、実際の完成ペレットの直径はダイの穴自体よりも常に大きくなるため、工場はダイのサイズだけで最終製品サイズが決まると仮定するのではなく、処方固有の膨張挙動を考慮する必要があります。飼料マッシュとの連続的な研磨性、高圧接触によるダイの摩耗は、穴の直径を徐々に拡大させ、出口表面を粗くし、他のプロセス設定を変更しなくてもペレットのサイズと表面テクスチャを徐々に変化させます。これが、ダイの状態がダイの全耐用期間にわたって一定であると仮定するのではなく、特定の摩耗部品のメンテナンス項目として追跡される理由です。処方組成はダイの性能と直接相互作用します。高脂肪処方は達成可能な膨張を減少させ(脂肪は蒸気フラッシュ膨張メカニズムを抑制します)、これが高脂肪の海洋魚やサケ科魚類の飼料がより高密度で膨張の少ないペレットになるように設計される理由の1つであり、また、高脂肪処方で浮遊性のあるより膨張したペレットの仕様を満たす必要がある場合に、押出前の脂肪添加よりも真空コーティングが好まれる理由でもあります。